Definicja
Tworzywa styrenowe i elastomery termoplastyczne — polistyren (PS/GPPS/HIPS), ABS, SAN, elastomery TPU/TPE oraz akryl PMMA — to grupa amorficznych granulatów technicznych o gęstości 1,03–1,20 g/cm³, które w terminalu SMIALA w Choruli łączy jedna cecha operacyjna ważniejsza niż chemiczne pokrewieństwo: większość z nich trafia do wyrobów wymagających przezroczystości, połysku lub precyzyjnie dobranej barwy, a to oznacza, że nawet pojedyncze obce ziarno w partii jest widoczne w gotowym produkcie i dyskwalifikuje całą dostawę.
Chemicznie to zbiór dość odległych od siebie polimerów — od twardego, kruchego polistyrenu, przez udarny ABS i sztywny SAN, po miękkie, klejące elastomery TPU/TPE i twardy, optycznie doskonały PMMA. Z perspektywy przetwórcy każdy z nich ma inne przeznaczenie. Z perspektywy terminala łączy je jednak wspólny profil ryzyka: wysoka wrażliwość na kontaminację widoczną w wyrobie, podatność na elektryzację statyczną i — w części gatunków — podwyższona higroskopijność wymagająca suchego łańcucha dostaw.
Polistyren (PS/GPPS/HIPS) — i dlaczego EPS to zupełnie inna historia
Polistyren to termoplastyczny polimer otrzymywany w polimeryzacji styrenu, występujący w obrocie granulatem w dwóch głównych odmianach: GPPS (general purpose polystyrene) — bezbarwny, przezroczysty, kruchy, oraz HIPS (high impact polystyrene) — modyfikowany kauczukiem, nieprzezroczysty, o podwyższonej udarności.
| Parametr | Wartość orientacyjna |
|---|---|
| Gęstość litego polimeru | ok. 1,04–1,06 g/cm³ |
| Gęstość nasypowa granulatu | ok. 550–650 kg/m³ |
| Forma | granulat (pelet), zwykle cylindryczny lub soczewkowaty |
| Pylenie przy przeładunku | ograniczone, wyższe dla frakcji drobnej (fines) |
| Chłonność wilgoci | niska w porównaniu z PET/PA, ale istotna wrażliwość powierzchniowa dla GPPS |
Odrębną kategorią jest EPS (expandable polystyrene) — granulat spienialny, nasycony porofonem, surowiec do produkcji styropianu budowlanego i opakowań ochronnych. Ze względu na odmienną formę fizyczną (lekkie perełki, bardzo niska gęstość nasypowa) i wymagania transportowe związane z wrażliwością na temperaturę i ciśnienie, EPS traktuje się jako osobny łańcuch logistyczny, odrębny od litego granulatu PS. Terminal SMIALA obsługuje granulat PS w formie litej (GPPS/HIPS), przeładowywany analogicznie do innych granulatów technicznych — luzem, grawitacyjnie lub pneumatycznie przy niższych wymaganiach optycznych.
Granulat PS (GPPS/HIPS) trafia głównie do przetwórstwa metodą wtrysku i wytłaczania: opakowania jednorazowe (kubki, tacki, pojemniki), obudowy sprzętu AGD i elektroniki, elementy zabawek, akcesoria biurowe oraz komponenty motoryzacyjne.
ABS — udarność kosztem mieszalności z poliolefinami
ABS (akrylonitryl-butadien-styren) to terpolimer łączący sztywność i odporność chemiczną styrenu i akrylonitrylu z udarnością kauczuku butadienowego. Gęstość właściwa mieści się orientacyjnie w zakresie 1,03–1,07 g/cm³, a gęstość nasypowa granulatu — w rzędzie 0,55–0,65 t/m³.
Dwie cechy mają największe znaczenie logistyczne. Po pierwsze, ABS jest higroskopijny — chłonie wodę do wnętrza granulki, nie tylko na powierzchnię, a podwyższona zawartość wilgoci daje przy przetwórstwie smugi, srebrzenie i pęcherze oraz może obniżyć właściwości mechaniczne wypraski. Po drugie, ABS jest niemieszalny z poliolefinami — pojedyncze ziarna PE lub PP w partii ABS dają widoczne wady i punkty osłabienia w gotowym wyrobie. Konieczna jest udokumentowana procedura czyszczenia komór i węży między zleceniami oraz kontrola pierwszego strumienia materiału po każdej zmianie gatunku.
ABS pyli umiarkowanie — mniej niż materiały proszkowe, ale przy pneumatycznym przemieszczaniu powstaje frakcja drobna i angel hair, ograniczane przez łagodne prowadzenie strumienia i kontrolę prędkości transportu.
SAN — kopolimer bliski polistyrenowi, ale bardziej wymagający
SAN (styren-akrylonitryl) to kopolimer styrenu z akrylonitrylem — nie sam polistyren, choć bywa z nim mylony. Dodatek akrylonitrylu podnosi odporność chemiczną, sztywność i odporność cieplną w stosunku do standardowego PS, zachowując przezroczystość, ale kosztem wyraźniejszej higroskopijności i lekko żółtawego odcienia bazowego, korygowanego barwnikami.
Gęstość materiału litego mieści się orientacyjnie w przedziale 1,06–1,08 g/cm³ — powyżej wody — a gęstość nasypowa granulatu w soczewkach lub walcach wynosi zwykle około 0,6–0,7 t/m³. W odróżnieniu od PS, SAN wymaga suszenia przed przetwórstwem — wilgoć na powierzchni granul powoduje smugi i srebrzenie w detalu wtryskiwanym, co producenci zalecają korygować suszeniem w suszarce przed podaniem do maszyny. Dla logistyki oznacza to bezwzględny wymóg suchego układu transportowego, zbliżony do wymagań opisanych w przewodniku o granulatach technicznych PET/PC/PA .
Napełnianie silonaczepy granulatem SAN z big-bagów można prowadzić metodą grawitacyjno-mechaniczną, bez tłoczenia sprężonym powietrzem — ogranicza to naprężenia mechaniczne granul, powstawanie pyłu i tzw. streamers. Ponieważ SAN bywa stosowany na wyroby przezroczyste, nawet pojedyncze ziarno obcego polimeru lub cząstka rdzy jest widoczna w gotowym detalu i dyskwalifikuje partię.
TPU i TPE — elastomery, które nie znoszą agresywnego transportu
TPE to szeroka rodzina elastomerów termoplastycznych (m.in. TPE-S, TPE-O, TPV, TPC), a TPU (poliuretan termoplastyczny) jest jej najbardziej wymagającą podgrupą. Odmiany styrenowe i olefinowe TPE są zwykle mniej wrażliwe na wilgoć, ale bardziej podatne na deformację peletu przy wyższych temperaturach. Wspólny mianownik całej rodziny: miękki granulat gorzej znosi agresywny transport pneumatyczny niż twarde poliolefiny czy tworzywa styrenowe.
Grupy uretanowe w TPU chłoną wilgoć z otoczenia, a podczas wytłaczania woda prowadzi do hydrolizy i degradacji łańcucha polimeru, dając smugi, pęcherze i spadek wytrzymałości gotowego wyrobu — dlatego opakowania są barierowe, a zbiornik i instalacja przed załadunkiem muszą być suche. Gęstość nasypowa mieści się zwykle w przedziale ok. 0,50–0,70 t/m³, przy gęstości właściwej materiału najczęściej w zakresie 0,89–1,25 g/cm³, zależnie od twardości, typu i geometrii peletu.
Drugim, równie istotnym ryzykiem jest blocking — sklejanie się miękkiego peletu pod ciśnieniem i w podwyższonej temperaturze, szczególnie przy dłuższym postoju załadowanej naczepy w cieple. Dlatego dla wrażliwych gatunków TPU/TPE preferowany jest przeładunek bez pneumatyki : przesyp grawitacyjny z big-bagu do silonaczepy eliminuje udary peletu o ścianki rurociągu, ogranicza powstawanie pyłu i angel hair, a przez to zmniejsza ryzyko wad w gotowym wyrobie. Część odbiorców świadomie wybiera dla TPU/TPE dostawy wyłącznie w big-bagach zamiast luzem silonaczepą — decyzję podejmuje się indywidualnie na etapie ustalania parametrów zlecenia.
PMMA — akryl o najwyższych wymaganiach optycznych
PMMA (polimetakrylan metylu, akryl) to granulat o gęstości właściwej orientacyjnie 1,17–1,20 g/cm³ i gęstości nasypowej rzędu 0,65–0,80 t/m³, ceniony za przezroczystość przewyższającą nawet poliwęglan i stosowany tam, gdzie liczy się wygląd i stabilność optyczna — od szyb i ekranów ochronnych po elementy oświetleniowe i wyroby reklamowe.
PMMA jest higroskopijny — chłonie wilgoć z powietrza, a woda zawarta w granulacie podczas uplastycznienia odparowuje, tworząc w wyprasce smugi, srebrzenia i pęcherze. Przetwórcy suszą granulat bezpośrednio przed podaniem do plastyfikatora; transport i magazynowanie mają ograniczyć zawilgocenie, a nie je usuwać. Granulat PMMA generuje pył i drobne włókna (angel hair) głównie na skutek tarcia o ścianki rurociągu przy dużych prędkościach transportu pneumatycznego — ogranicza się to obniżeniem prędkości powietrza, łagodnymi promieniami łuków rurociągu i przeładunkiem grawitacyjnym bez pneumatyki tam, gdzie to możliwe.
Ochrona przezroczystego granulatu przed zanieczyszczeniem wymaga dedykowanej linii przeładunkowej: kontroli czystości zbiornika przed załadunkiem, filtrowanego powietrza i sit odsiewających ciała obce. Każdy przeładunek granulatu technicznego w terminalu poprzedzają oględziny wnętrza silonaczepy i weryfikacja historii poprzedniego ładunku — przy PMMA ten krok ma rangę parametru jakościowego, nie formalności.
Zastosowania w skrócie — gdzie trafia każdy z pięciu granulatów
| Materiał | Główne branże odbiorców | Kluczowa cecha decydująca o wyborze |
|---|---|---|
| PS (GPPS/HIPS) | opakowania jednorazowe, AGD, elektronika, zabawki | niska cena, łatwość przetwórstwa, sztywność (GPPS) lub udarność (HIPS) |
| EPS | budownictwo (izolacje), opakowania ochronne | ekstremalnie niska gęstość po spienieniu, izolacyjność termiczna |
| ABS | motoryzacja, AGD, elektronika, zabawki (np. klocki) | połączenie sztywności, udarności i dobrej jakości powierzchni |
| SAN | opakowania przezroczyste, akcesoria kuchenne, elektronika | przezroczystość połączona z wyższą odpornością cieplną niż PS |
| TPU | podeszwy, uszczelki, elementy elastyczne w motoryzacji | elastyczność, odporność na ścieranie i oleje |
| TPE | uchwyty, elementy miękkie w dwukomponentowych wypraskach | regulowana twardość, dobra przyczepność do tworzyw sztywnych |
| PMMA | oświetlenie, szyldy reklamowe, osłony, elementy optyczne | najwyższa przezroczystość i stabilność optyczna spośród tworzyw masowych |
Ta różnorodność zastosowań przekłada się bezpośrednio na różnorodność wymagań wobec terminala: od materiału o relatywnie niskim ryzyku (PS na opakowania nieprzezroczyste) po materiał, przy którym pojedyncza rysa na ziarnie dyskwalifikuje całą partię (PMMA na elementy optyczne). Każde zlecenie obsługujemy z uwzględnieniem tego, do jakiego wyrobu ostatecznie trafi granulat — informacja ta, choć pozornie odległa od samego przeładunku, realnie wpływa na dobór metody i reżimu czystości.
Wspólny profil ryzyka: czystość optyczna, elektryzacja, niemieszalność
| Zagrożenie | PS | ABS | SAN | TPU/TPE | PMMA |
|---|---|---|---|---|---|
| Kontaminacja widoczna w wyrobie | wysoka (GPPS) | wysoka | wysoka | średnia | bardzo wysoka |
| Higroskopijność wymagająca suszenia | niska | tak | tak | tak (TPU) | tak |
| Elektryzacja statyczna | tak | tak | tak | niższa (miękki pelet) | tak |
| Ryzyko blockingu (zbrylania w cieple) | niskie | niskie | niskie | wysokie | niskie |
| Niemieszalność z poliolefinami | częściowa | wysoka | częściowa | niska | częściowa |
Tabela pokazuje, dlaczego tej grupy granulatów nie da się obsługiwać jedną uniwersalną procedurą: PMMA i ABS wymagają przede wszystkim ochrony przed kontaminacją widoczną optycznie, TPU/TPE — ochrony przed ciepłem i blockingiem, a SAN i ABS dodatkowo suszenia przed przetwórstwem. Wspólnym mianownikiem pozostaje elektryzacja statyczna, opisana szerzej w artykule o naelektryzowaniu granulatu , oraz zasada, że żaden z tych materiałów nie powinien dzielić sprzętu z poliolefinami bez pełnego protokołu czyszczenia.
Checklist czystości optycznej przy przeładunku
Przy materiałach, dla których liczy się wygląd gotowego wyrobu — PMMA, GPPS, ABS na elementy widoczne, SAN na opakowania przezroczyste — w terminalu stosujemy zestaw kroków kontrolnych wykraczających poza standardową procedurę dla granulatów technicznych:
- Oględziny wnętrza silonaczepy przed każdym załadunkiem — nie tylko kontrola dokumentacji poprzedniego ładunku, ale fizyczne sprawdzenie komory pod kątem pozostałości, zacieków i zapachu.
- Dedykowany zestaw węży i złączy z zaślepkami, przypisany do danej grupy materiałów lub — przy największych klientach — do konkretnego gatunku.
- Filtrowane powietrze technologiczne przy operacjach wymagających pneumatyki, ograniczające wprowadzenie obcych cząstek z instalacji.
- Sita odsiewające ciała obce na drodze przesypu, wychwytujące zlepy, włókna i pojedyncze obce granulki przed wejściem materiału do zbiornika.
- Dokumentacja sekwencji przeładunków na danym stanowisku, pozwalająca jednoznacznie odtworzyć, jakie materiały i w jakiej kolejności przechodziły przez dany zestaw sprzętu.
Żaden pojedynczy krok nie eliminuje ryzyka kontaminacji w stu procentach — dopiero ich łączne, konsekwentne stosowanie pozwala dostarczyć materiał w stanie czystości, jakiego oczekuje przetwórca wyrobów optycznych.
Dlaczego tej grupy nie da się obsługiwać jak zwykłych poliolefin
Logistykowi, który na co dzień pracuje z PE i PP, grupa styrenowo-elastomerowa może się na pierwszy rzut oka wydawać „tym samym" — podobna forma peletu, podobny zakres gęstości nasypowej, ten sam schemat big-bag → silonaczepa. Różnica ujawnia się dopiero w konsekwencjach błędu. Przy granulacie PE przeznaczonym na worki na odpady pojedyncze obce ziarno zwykle nie jest w ogóle zauważalne w gotowym wyrobie. Przy PMMA na osłonę świetlną czy ABS na widoczny element obudowy AGD to samo zanieczyszczenie jest defektem dyskwalifikującym partię — bo materiał jest przezroczysty, błyszczący lub barwiony precyzyjnie pod wzornik klienta.
Z tego właśnie powodu w terminalu traktujemy tę grupę jako wymagającą wyższego rygoru niż standardowa rotacja granulatów masowych, mimo że fizycznie urządzenia przeładunkowe są te same. To nie technologia się różni — różni się margines błędu, jaki przetwórca jest w stanie zaakceptować.
Najczęstsze błędy przy zamawianiu transportu granulatów optycznych
- Traktowanie zlecenia jak standardowego transportu granulatu masowego. Brak informacji o przeznaczeniu materiału (element widoczny, przezroczysty, barwiony pod wzornik) skutkuje standardową rotacją sprzętu, która może nie spełniać oczekiwań jakościowych przetwórcy.
- Pomijanie informacji o wymaganej temperaturze magazynowania TPU/TPE. Latem długi postój załadowanej naczepy w nasłonecznieniu zwiększa ryzyko blockingu — warto zgłosić preferowane okno odbioru, zwłaszcza w miesiącach letnich.
- Zlecenie transportu SAN lub ABS bez wzmianki o wymogu suszenia u odbiorcy. To nie wpływa bezpośrednio na przeładunek, ale pozwala terminalowi lepiej ocenić, jak krytyczna jest ochrona przed wilgocią podczas buforowania.
- Mieszanie w jednym zleceniu różnych kolorów tego samego granulatu bez wyraźnego rozdzielenia partii. Przy materiałach barwionych nawet niewielka domieszka innego odcienia bywa widoczna w gotowym wyrobie — każdy kolor powinien być zgłoszony i obsłużony jako osobna partia.
Transport i przeładunek — dedykowana linia dla granulatów optycznych
W terminalu w Choruli granulaty styrenowe i elastomery obsługiwane są w schemacie big-bag → silonaczepa, z buforem magazynowym do 2000 big-bagów i przepustowością sieci do 200 t na dobę, ale z reżimem czystości podwyższonym w stosunku do standardowych poliolefin:
- Weryfikacja historii poprzedniego ładunku przed podstawieniem silonaczepy — przy materiałach optycznych i barwionych jest to krok obowiązkowy, nie opcjonalny.
- Dedykowane, opisane węże i złącza dla danej grupy materiałów, ograniczające ryzyko przeniesienia śladowych ilości innego polimeru.
- Preferencja dla przeładunku grawitacyjnego bez pneumatyki — zwłaszcza dla PMMA, ABS i TPU/TPE, gdzie ścieranie granul o ścianki rurociągu bezpośrednio przekłada się na defekty optyczne lub blocking.
- Kontrola czystości komory i sito czyszczące na każdym etapie przesypu, wychwytujące obce ziarna i zlepy przed wejściem materiału do zbiornika.
- Ograniczona rotacja sprzętu między kolorami i gatunkami — przy materiałach o wysokich wymaganiach kolorystycznych terminal świadomie zmniejsza częstotliwość zmiany materiału na danym stanowisku, kosztem elastyczności harmonogramu, ale z korzyścią dla jakości dostawy.
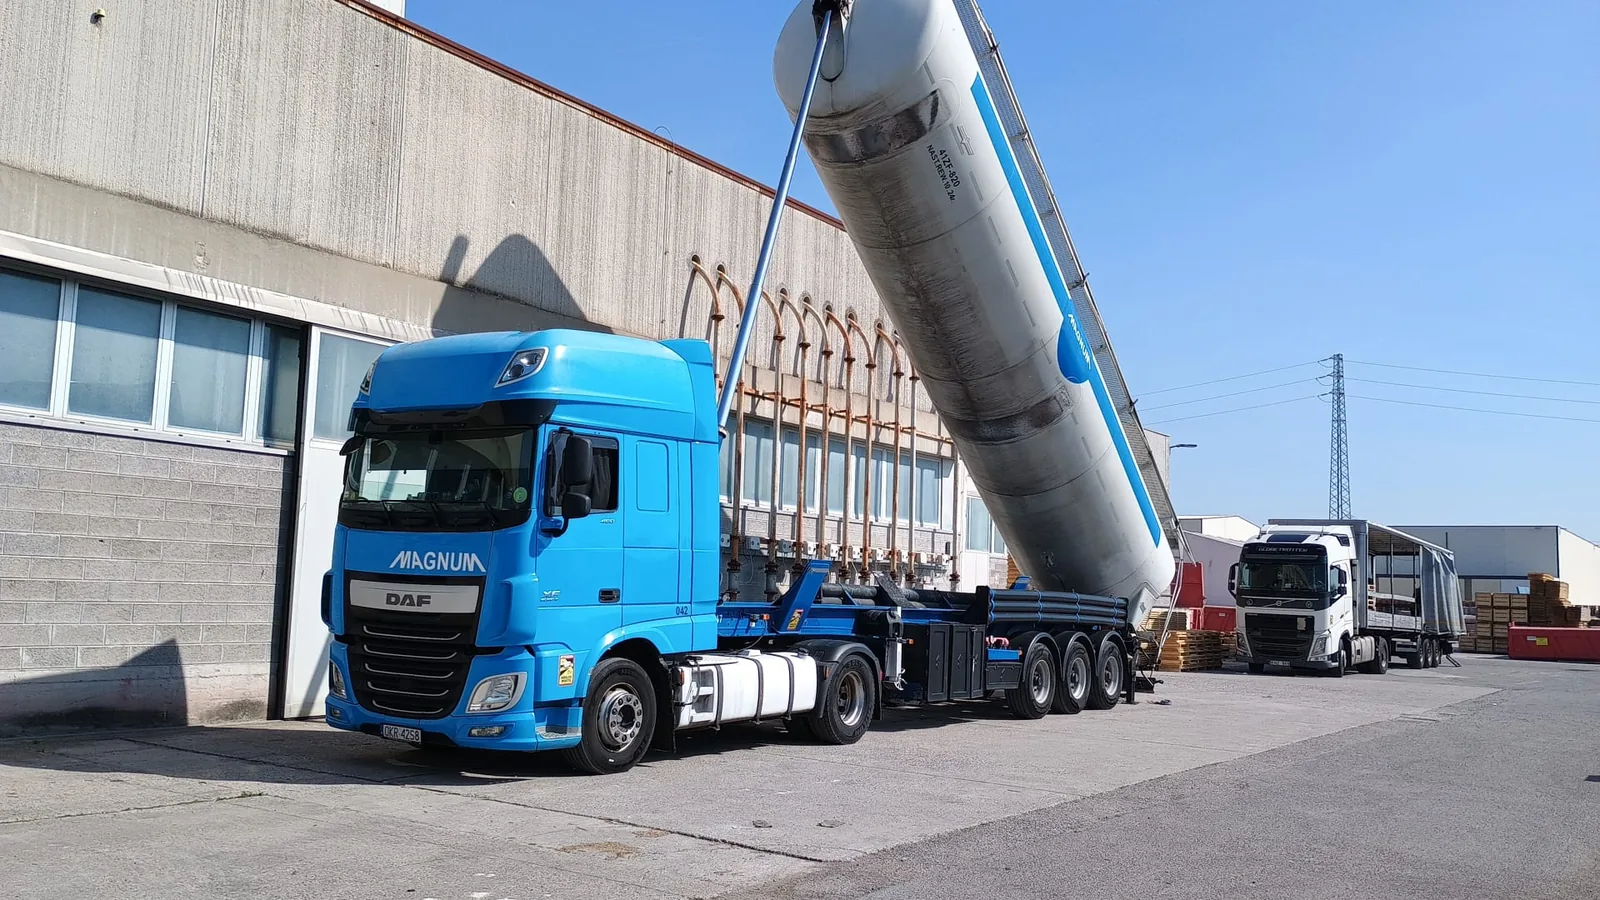
Flota realizująca przewozy to 26 ciągników DAF XF 480 Euro 6 oraz 31 silonaczep o pojemności 55–65 m³. Silonaczepy podlegają dozorowi Transportowego Dozoru Technicznego (TDT), a utrzymuje je własny serwis PHS Magnum z uprawnieniami TDT od ponad 20 lat, na 14 stanowiskach serwisowych w bazie w Choruli — to zaplecze pozwala elastycznie przypisywać konkretne naczepy do danej grupy granulatów bez przestojów wynikających z oczekiwania na zewnętrzny serwis.
Aby ustalić zakres obsługi dla konkretnego gatunku i wolumenu — wystarczy przesłać zapytanie z nazwą materiału, formą dostawy (big-bag, worki, oktabin), tonażem oraz informacją o wymaganej czystości optycznej lub kolorystycznej. Na tej podstawie przygotowujemy procedurę przeładunku i wycenę indywidualną.
Sezonowość: dlaczego lato jest trudniejsze dla TPU/TPE i EPS
Wysoka temperatura latem nasila dokładnie te ryzyka, które dla elastomerów termoplastycznych i materiałów spienialnych są największym zagrożeniem jakościowym. Długi postój załadowanej naczepy z TPU lub TPE w nasłonecznieniu zwiększa prawdopodobieństwo blockingu — miękki pelet pod własnym ciężarem i w podwyższonej temperaturze sklejać się może nawet w ciągu kilku godzin oczekiwania. Dlatego w miesiącach letnich terminal świadomie skraca okno czasowe między załadunkiem a odbiorem dla tej grupy materiałów, a klientów zlecających transport elastomerów informujemy o preferowanych porach dnia dla odbioru (wczesny poranek, późne popołudnie) tam, gdzie harmonogram na to pozwala. Zimą analogiczne ryzyko dotyczy kruchości niektórych gatunków PS i ABS w niskich temperaturach — materiał nie traci właściwości transportowych, ale wymaga ostrożniejszego obchodzenia się przy przeładunku mechanicznym.
Recyklaty w tej grupie — rosnący, ale wciąż niszowy strumień
W odróżnieniu od poliolefin i PET, gdzie recyklat jest już masowym elementem strumienia materiałowego, recykling PS, ABS, SAN, TPU/TPE i PMMA pozostaje wolumenowo niszowy — materiały te trudniej rozdzielić i oczyścić na etapie zbiórki odpadów ze względu na mieszane, wielomateriałowe wyroby (np. obudowy AGD łączące ABS z innymi tworzywami). Tam, gdzie regranulat tej grupy się pojawia, obsługujemy go identycznie jak materiał pierwotny, z tym samym, podwyższonym reżimem czystości opisanym wyżej — kontaminacja ma dla recyklatu optycznego jeszcze poważniejsze konsekwencje niż dla surowca pierwotnego, bo marnuje nakład włożony w jego odzysk.
Powiązane tematy
Tę grupę granulatów warto zestawić z granulatami technicznymi wrażliwymi na wilgoć (PET, PC, PA) , z którymi dzieli część wymagań suszenia, oraz z poliolefinami , od których musi być bezwzględnie oddzielana sprzętowo. Pełną ofertę transportu materiałów sypkich znajdziesz w portalu PHS Magnum .
Źródła
- Normy ISO 1622 (PS), ISO 2580 (ABS) — klasyfikacja i oznaczanie tworzyw styrenowych.
- Materiały techniczne producentów PS/ABS/SAN/TPU/TPE/PMMA (karty charakterystyki granulatów).
- Wytyczne branżowe dotyczące czystości granulatów (Operation Clean Sweep).
- Praktyka eksploatacyjna terminala SMIALA, Chorula — Aleksy Pasternak .
