Definicja
PET, poliwęglan (PC) i poliamid (PA) to grupa ciężkich, higroskopijnych tworzyw konstrukcyjnych o gęstości 1,12–1,38 g/cm³, które — w odróżnieniu od poliolefin opisanych w osobnym przewodniku — chłoną wilgoć w całej objętości granulki, nie tylko na jej powierzchni. To cecha, która jednoczy te trzy chemicznie odrębne polimery w jedną kategorię logistyczną: wymagają suchego, szczelnego łańcucha dostaw od kontenera importowego po silos przetwórcy, bo nawilgocenia nie da się już odwrócić bez długiego, kosztownego suszenia.
Z perspektywy przetwórcy PET trafia na butelki, folie i włókna poliestrowe; poliwęglan — na klosze reflektorów, przeszklenia i wyroby wymagające przezroczystości połączonej z udarnością; poliamid — na elementy konstrukcyjne w motoryzacji i elektrotechnice, zastępujące metal tam, gdzie wystarcza jego wytrzymałość. Z perspektywy terminala w Choruli łączy je jednak wspólny mianownik operacyjny: wyższa gęstość niż poliolefiny, mniejsze wykorzystanie kubatury silonaczepy i bezwzględny wymóg suchego przeładunku.
Higroskopijność — wspólny mianownik trzech różnych polimerów
| Parametr | PET | Poliwęglan (PC) | Poliamid (PA6/PA66) |
|---|---|---|---|
| Gęstość właściwa | ok. 1,38 g/cm³ | ok. 1,19–1,22 g/cm³ | ok. 1,12–1,15 g/cm³ (natural) |
| Gęstość nasypowa granulatu | zależna od formy, zbliżona do PC | ok. 0,60–0,75 t/m³ | ok. 0,60–0,75 t/m³ (natural), do 0,85 t/m³ (napełniany) |
| Chłonność wody | silna, wymaga suszenia do ok. 50 ppm | objętościowa, kilka dziesiątych % masy w równowadze | ok. 2–3% w równowadze (PA6), nasycenie do 8–10% |
| Skutek wilgoci w przetwórstwie | hydroliza, spadek lepkości istotnej (IV) | hydroliza wiązania węglanowego, utrata masy cząsteczkowej, smugi i pęcherze | hydroliza łańcucha, spadek lepkości, wady powierzchni |
| Odwracalność nawilgocenia | tylko przez suszenie przed przetwórstwem | nieodwracalna degradacja przy przetworzeniu wilgotnego granulatu | wymaga suszenia, dłuższe nasycenie trudniejsze do usunięcia |
| Temperatura istotna dla formy | krystalizacja zapobiega sklejaniu w suszarce | Tg ok. 145–150 °C, mięknie zamiast topnieć w punkcie | PA6 ok. 220 °C, PA66 ok. 255–265 °C |
Mechanizm jest u wszystkich trzech ten sam: cząsteczki wody wnikają w strukturę polimeru, a w temperaturze przetwórstwa (250–320 °C, zależnie od tworzywa) reagują z wiązaniami łańcucha w procesie hydrolizy. Łańcuch polimeru skraca się, spada jego masa cząsteczkowa, a gotowy wyrób zyskuje smugi, srebrzenie, pęcherze i wyraźnie gorsze właściwości mechaniczne lub optyczne. Efekt jest praktycznie nieodwracalny — nie da się go naprawić powtórnym suszeniem już przetworzonej wypraski. Dlatego cały łańcuch logistyczny, od opakowania po moment podania materiału do suszarki u przetwórcy, jest zorientowany na jeden cel: nie dopuścić do dodatkowego nawilgocenia ponad to, z czym granulat opuścił zakład produkcyjny.
PET — polimer dla opakowań i włókien
PET (politereftalan etylenu) to termoplastyczny poliester otrzymywany w polikondensacji kwasu tereftalowego i glikolu etylenowego — twarde, przezroczyste tworzywo o gęstości ok. 1,38 g/cm³, najcięższe z opisywanej tu trójki. Dostarcza się go w formie granulatu bottle-grade lub recyklatu, a najczęstsze zastosowania to butelki, włókna poliestrowe i folie.
Kluczowa dla logistyki jest różnica między PET amorficznym a krystalizowanym: forma amorficzna, przezroczysta, jest miękka w podwyższonej temperaturze i skłonna do zbrylania się w suszarce, dlatego granulat bottle-grade dostarcza się zwykle już w postaci krystalizowanej (matowej, białej), która wytrzymuje proces suszenia bez sklejania.
Granulat PET ma też najwyższą gęstość spośród trzech opisywanych tworzyw, więc tonie w wodzie — w przeciwieństwie do poliolefin, które pływają. Tę różnicę wykorzystuje się w sortowaniu odpadów metodą flotacyjną: w kąpieli wodnej PET opada na dno, a lżejsze nakrętki i etykiety z PE/PP unoszą się, co pozwala je rozdzielić — zasada przydatna także do zrozumienia mechaniki załadunku: z racji wysokiej gęstości PET limitem w silonaczepie jest niemal zawsze masa zestawu, nie objętość zbiornika.
Rosnącą część strumienia stanowi rPET — regranulat z recyklingu butelek, najlepiej rozwinięty łańcuch recyklingu w Europie dzięki systemom kaucyjnym, i jedyny powszechnie dostępny recyklat w jakości food-grade (dopuszczony do kontaktu z żywnością po procesie dekontaminacji ocenionym przez EFSA). Regulacja PPWR wprowadza obowiązkowe minimalne poziomy recyklatu w opakowaniach PET, co dodatkowo podnosi wymagania czystości i identyfikowalności łańcucha dostaw — od zbiórki, przez recykling, po dostawę regranulatu do rozlewni.
PET trafia do przetwórstwa w trzech głównych kierunkach, z których każdy stawia inne wymagania czystości: butelki (bottle-grade, najwyższy reżim czystości i przezroczystości, często food-grade), włókna poliestrowe (tkaniny techniczne, włókniny, wypełnienia) oraz folie (opakowaniowe, techniczne). Dla terminala oznacza to, że ta sama nazwa „PET" kryje partie o bardzo różnym poziomie wymagań — od materiału, przy którym jedno obce ziarno dyskwalifikuje całą dostawę do rozlewni, po gatunki włókiennicze o nieco większej tolerancji na drobne zanieczyszczenia.
Poliwęglan (PC) — przezroczystość i udarność
Poliwęglan to amorficzny poliester kwasu węglowego, handlowo dominujący w odmianie opartej na bisfenolu A, klasyfikowany jako tworzywo konstrukcyjne (engineering plastic): łączy wysoką udarność w szerokim zakresie temperatur z przezroczystością zbliżoną do szkła akrylowego. Temperatura zeszklenia wynosi orientacyjnie 145–150°C, a brak fazy krystalicznej oznacza, że PC mięknie w przedziale temperatur zamiast topnieć w wyraźnym punkcie — ma to znaczenie przy suszeniu, bo przekroczenie zalecanej temperatury prowadzi do zlepiania granulek w leju suszarki.
Przy gęstości nasypowej ok. 0,65 t/m³ pełne wypełnienie zbiornika 60 m³ dałoby blisko 39 ton materiału — praktycznie tyle, ile wynosi typowy limit dopuszczalnej masy całkowitej zestawu drogowego (40 t). W praktyce ładowność ogranicza więc udźwig naczepy, a cysterna pozostaje częściowo niewypełniona objętościowo. To skrajny, ale pouczający przykład odwróconej logiki załadunku w stosunku do lekkich poliolefin.
Granulat PC trafia do motoryzacji (klosze i soczewki reflektorów, osłony czujników, przeszklenia panoramiczne), budownictwa (płyty lite i komorowe, świetliki, osłony maszyn), elektrotechniki (obudowy, komponenty z uniepalniaczami) oraz wyrobów medycznych. W transporcie pneumatycznym twardy, choć mało podatny na zgniatanie granulat PC ściera się o ścianki rurociągu, generując pył i angel hair — w materiale przeznaczonym na wyroby optyczne każda taka frakcja jest defektem widocznym w gotowej soczewce czy płycie, co dodatkowo uzasadnia preferencję dla przeładunku grawitacyjnego.
Poliamid (PA) — tworzywo konstrukcyjne najcięższe z trójki granulatów masowych
Poliamid (PA), potocznie nylon, to grupa termoplastów z powtarzalnymi wiązaniami amidowymi w łańcuchu głównym, tworzącymi gęstą sieć wiązań wodorowych — stąd wysoka wytrzymałość mechaniczna, sztywność i odporność na ścieranie, ale też najsilniejsze ze wszystkich trzech powinowactwo do wody. W obrocie dominują PA6 (łatwiejszy w przetwórstwie, nieco wyższa chłonność wilgoci) i PA66 (wyższa temperatura topnienia i sztywność), a obok nich poliamidy o dłuższych łańcuchach (PA11, PA12, PA610), mniej higroskopijne, stosowane m.in. na przewody paliwowe.
Poliamid jest najgęstszym z popularnych granulatów przeładowywanych luzem — cięższym od PE, PP i PS, porównywalnym lub cięższym od PET, a wersje z włóknem szklanym (typowo 15–50% masy) przekraczają te wartości wyraźnie, osiągając gęstość rzędu 1,3–1,4 g/cm³. Chłonność wody w stanie równowagi sięga 2–3% dla PA6, a przy pełnym nasyceniu — nawet 8–10%, co czyni poliamid najbardziej wymagającym pod względem suchości łańcucha dostaw spośród materiałów opisanych w tym przewodniku.
Odmiany napełnione włóknem szklanym są dodatkowo ścierne — w instalacji pneumatycznej nie tworzą typowego angel hair znanego z poliolefin, za to zużywają kolana rurociągu i same tracą jakość, bo intensywny transport skraca włókna, co obniża wytrzymałość gotowej wypraski. Poliamid trafia głównie do motoryzacji (obudowy filtrów, kolektory dolotowe, przewody paliwowe, złącza — zwykle w wersjach z włóknem szklanym), elektrotechniki (korpusy złączy, listwy zaciskowe, zwykle uniepalnione), elementów maszyn (koła zębate, tuleje, prowadnice) oraz folii barierowych w opakowaniach wielomateriałowych do żywności.
Transport i przeładunek — procedura wspólna dla granulatów higroskopijnych
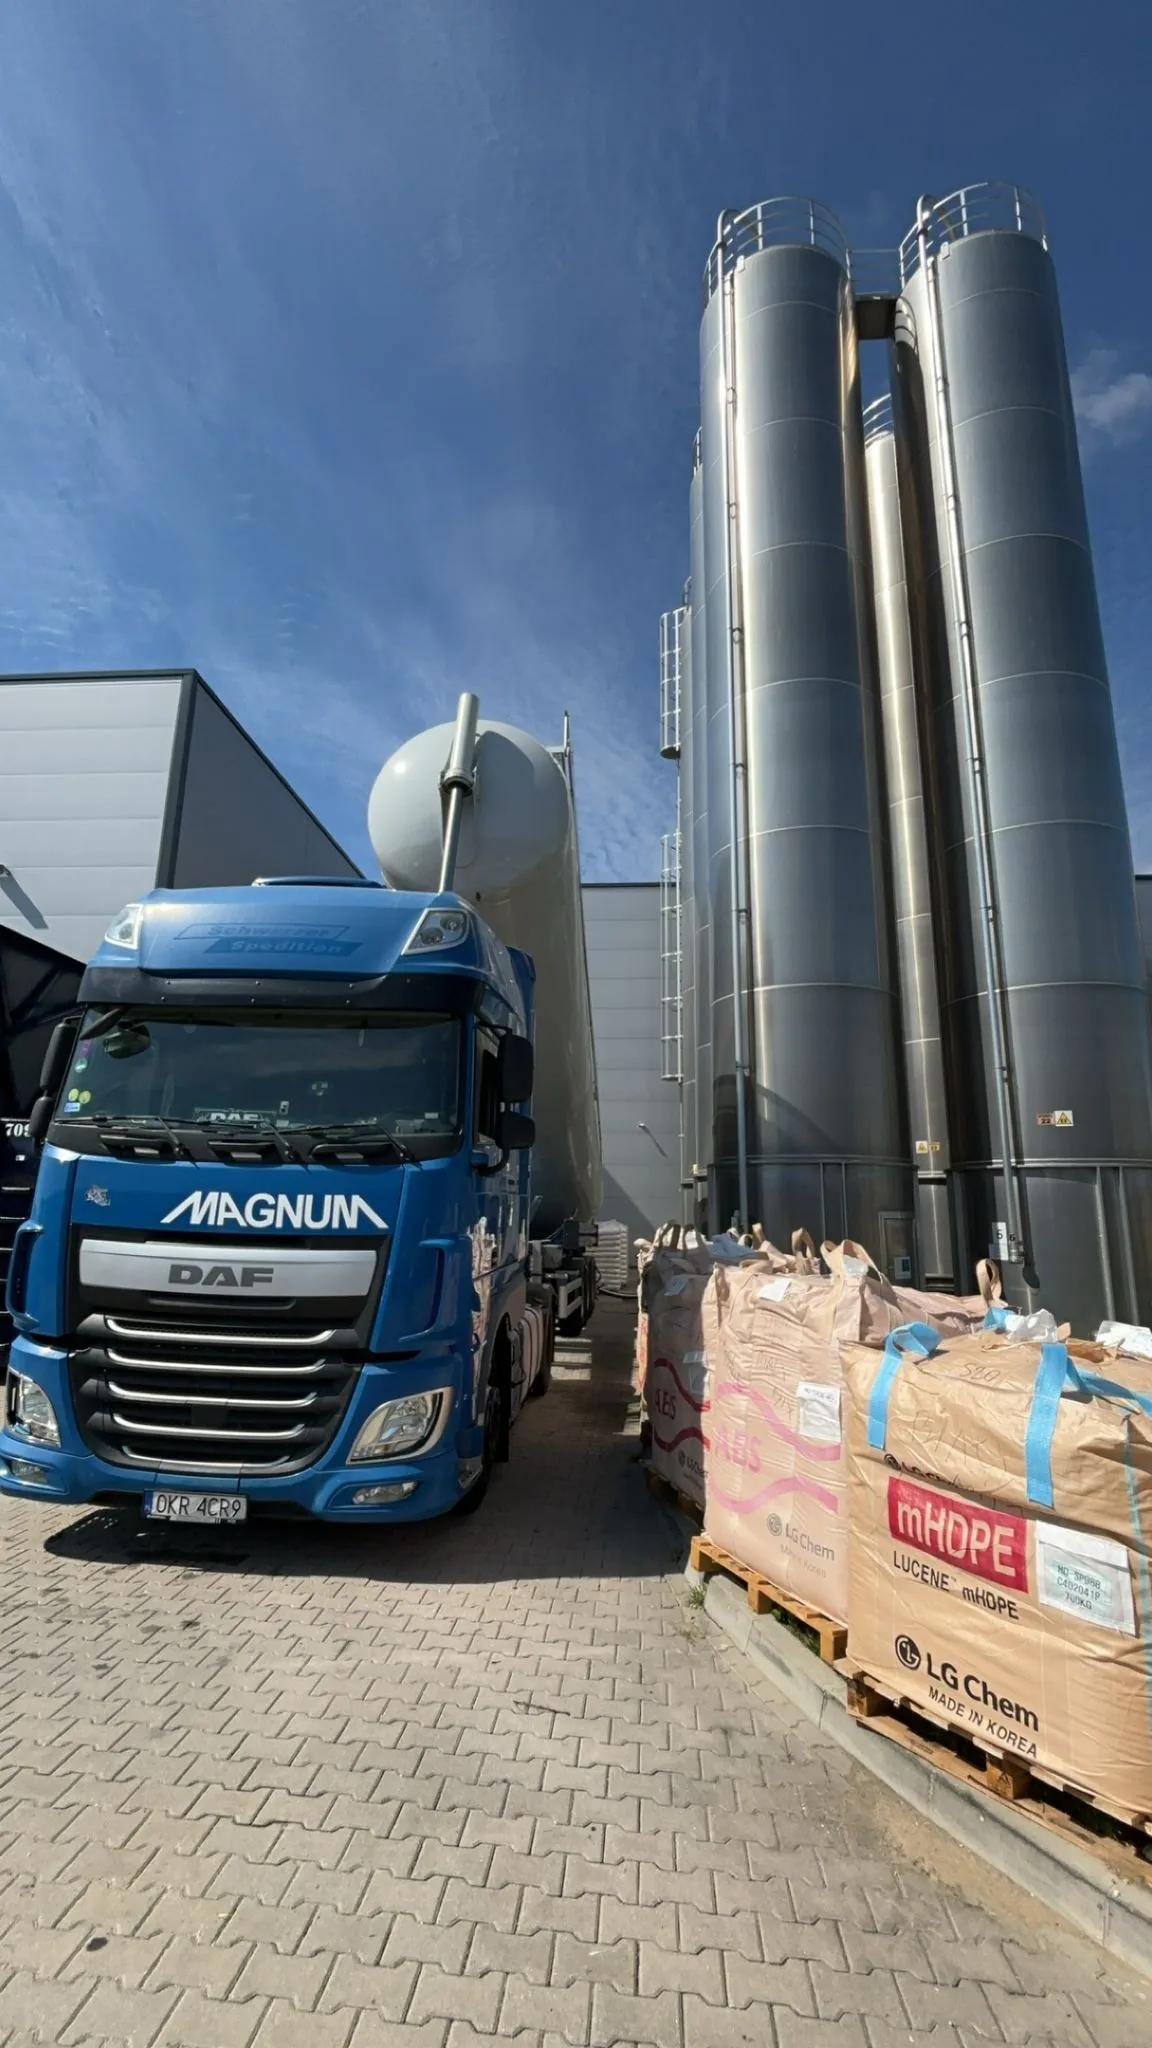
Na terminalu w Choruli PET, PC i PA obsługiwane są w tym samym schemacie big-bag → silonaczepa, co stanowi podstawową usługę przeładunkową sieci, ale z kilkoma odstępstwami od procedury standardowej dla poliolefin:
- Kontrola opakowania przed rozcięciem. Big-bagi z granulatami technicznymi mają zwykle wkład barierowy (liner aluminizowany lub folia wielowarstwowa). Worek uszkodzony lub składowany bez ochrony przed kondensacją jest raportowany przed otwarciem — po przesypie nie da się już rozdzielić partii nawilgoconej od suchej.
- Krótkie okno ekspozycji. Czas od rozcięcia worka do zamknięcia włazu naczepy jest skracany do minimum; przesyp prowadzony jest w zabudowanym punkcie, nie na otwartej rampie przy wysokiej wilgotności powietrza.
- Wybór metody przeładunku. Dla materiałów wrażliwych — barwionych, napełnionych włóknem szklanym, o wysokim reżimie czystości optycznej — stosujemy przeładunek bez pneumatyki , ograniczający ścieranie granul i powstawanie frakcji pylistej. Tam, gdzie profil materiału na to pozwala, wykorzystywany jest rozładunek pneumatyczny silonaczepy u odbiorcy, prowadzony przy obniżonej prędkości transportowej.
- Powietrze technologiczne. Przy pracy pneumatycznej kluczowy jest stan powietrza zasilającego — osuszonego i wolnego od oleju. Wilgotne powietrze w kontakcie z granulatem higroskopijnym to najprostsza droga do podniesienia wilgotności całej partii, często niezauważona aż do momentu przetwórstwa.
- Rozdział strumieni i czystość. Rękawy i przewody przeznaczone do granulatów inżynieryjnych są oczyszczane i kontrolowane wizualnie, a komory silonaczepy sprawdzane przed napełnieniem. Sekwencja przeładunków w harmonogramie jest układana tak, aby po materiale barwionym lub napełnionym włóknem szklanym nie wchodziła bezpośrednio partia natural.
- Uziemienie i odpylanie. Punkt przesypu jest uziemiony, a frakcja pylista odbierana miejscowo — zarówno ze względów BHP, jak i dlatego, że ścier obniża parametry partii u przetwórcy.
Flota realizująca przewozy to 26 ciągników DAF XF 480 Euro 6 oraz 31 silonaczep o pojemności 55–65 m³, a baza w Choruli łączy funkcję terminala z zapleczem serwisowym — 14 stanowisk i uprawnienia TDT utrzymywane od ponad 20 lat pozwalają trzymać naczepy w reżimie czystości wymaganym przy granulatach technicznych. Zdolność przeładunkowa całej sieci wynosi 200 t na dobę, a magazyn buforowy mieści 2000 big-bagów.
Materiał natural a barwiony i napełniany — dlaczego sekwencja przeładunków ma znaczenie
Każdy z trzech opisywanych granulatów występuje w wersji natural (nienapełnionej, bez barwienia) oraz w licznych wersjach modyfikowanych — barwionych w masie, napełnionych włóknem szklanym, uniepalnionych, smarowanych. Dla terminala to nie jest szczegół kosmetyczny: pojedyncza granulka wersji barwionej w partii natural jest widoczna w przezroczystym wyrobie z PC czy PET bottle-grade, a ślad włókna szklanego w materiale nienapełnionym zmienia jego właściwości mechaniczne w sposób niewidoczny gołym okiem, ale wykrywalny przez kontrolę jakości przetwórcy.
Dlatego sekwencja przeładunków w harmonogramie terminala nie jest przypadkowa. Zasadą jest, że po partii modyfikowanej (barwionej, napełnionej) nie wchodzi bezpośrednio partia natural na tym samym stanowisku i w tych samych rękawach bez pośredniego czyszczenia — kolejność ustalana jest tak, by zminimalizować liczbę przezbrojeń, ale nigdy kosztem ryzyka kontaminacji. Przy materiałach o najwyższym reżimie czystości (PET food-grade, PC na wyroby optyczne) dedykowany zestaw węży i złączy bywa przypisany do jednego klienta lub jednej grupy gatunków na stałe.
Checklist suchego łańcucha dostaw
Niezależnie od tego, czy mowa o PET, PC czy PA, w terminalu w Choruli suchość ładunku pilnowana jest w tych samych punktach kontrolnych:
- Opakowanie z barierą wilgociową — wkład aluminizowany lub folia wielowarstwowa w big-bagu, nienaruszony do momentu bezpośrednio poprzedzającego przesyp.
- Zamknięty punkt przesypu — rozcięcie worka i przesyp w zabudowanej hali, nie na otwartej rampie, zwłaszcza w okresach wysokiej wilgotności powietrza (jesień, wczesna wiosna).
- Sucha i czysta komora silonaczepy — kontrola wizualna i, przy materiałach o podwyższonym reżimie, świadectwo czystości sprzed załadunku.
- Osuszone powietrze technologiczne — przy rozładunku pneumatycznym u odbiorcy, z kontrolą punktu rosy instalacji.
- Szczelne zamknięcie włazów natychmiast po zakończeniu załadunku, minimalizujące czas ekspozycji materiału na powietrze otoczenia.
- Krótki czas buforowania w okresach wysokiej wilgotności — rotacja partii wg FIFO, by żadna paleta nie czekała dłużej niż to konieczne w otwartym punkcie przeładunkowym.
Żaden z tych kroków osobno nie gwarantuje suchości partii — dopiero ich konsekwentne stosowanie na każdym etapie, od rozładunku kontenera po załadunek silonaczepy, pozwala dostarczyć materiał w stanie wilgotnościowym zbliżonym do tego, w jakim opuścił zakład produkcyjny.
Najczęstsze błędy przy zamawianiu transportu granulatów technicznych
- Planowanie liczby kursów od pojemności silonaczepy, nie od tonażu. Przy PET, PC i zwłaszcza PA to dopuszczalna masa zestawu, a nie kubatura 55–65 m³, decyduje o tym, ile materiału zmieści jeden transport — próba zaplanowania dostawy „na pełne 60 m³" prowadzi do niedoszacowania liczby kursów.
- Brak informacji o odmianie napełnionej włóknem szklanym. Taka partia wymaga innego doboru metody przeładunku (preferencja dla przesypu grawitacyjnego) i innego traktowania instalacji pneumatycznej niż materiał natural — zgłoszenie tego na etapie zapytania pozwala uniknąć niepotrzebnego zużycia sprzętu.
- Zlecenie transportu bez wskazania wymogu czystości optycznej. Przy materiałach przeznaczonych na wyroby przezroczyste (PC, PET bottle-grade) nawet śladowa kontaminacja jest widoczna w gotowym wyrobie — standardowa rotacja sprzętu może nie wystarczyć bez wcześniejszego zastrzeżenia.
- Niedocenianie czasu ekspozycji na rampie. Długie oczekiwanie worka z rozciętym opakowaniem na otwartej przestrzeni, zwłaszcza przy wysokiej wilgotności powietrza, potrafi podnieść wilgotność partii bardziej niż sam transport — dlatego harmonogram przeładunku ustalamy tak, by okno między rozcięciem worka a zamknięciem silonaczepy było jak najkrótsze.
Dlaczego bilans masy i objętości wygląda tu inaczej niż przy poliolefinach
Przy PE i PP to kubatura zbiornika jest ograniczeniem — silonaczepa wypełnia się objętościowo przy 27–33 tonach, wyraźnie poniżej dopuszczalnej masy zestawu. Przy PET, PC i PA sytuacja się odwraca: gęstość nasypowa rzędu 0,60–0,80 t/m³ sprawia, że dopuszczalna masa zestawu bywa osiągana, zanim zbiornik wypełni się objętościowo, a w skrajnym przypadku poliwęglanu różnica między tymi dwoma limitami niemal zanika. Dla klienta planującego dostawy oznacza to, że liczba potrzebnych kursów liczy się tu zawsze od tonażu, a nie od pojemności naczepy — i to jeden z pierwszych parametrów ustalanych przy wycenie transportu granulatów technicznych.
Sezonowość: wilgotność powietrza a ryzyko transportowe
Ryzyko dodatkowego nawilgocenia granulatów higroskopijnych nie jest stałe w ciągu roku. W miesiącach o wyższej wilgotności względnej powietrza — jesienią i wczesną wiosną, zwłaszcza przy wahaniach temperatury sprzyjających kondensacji na zimnych powierzchniach metalowych — okno czasowe, w którym rozcięty big-bag może bezpiecznie czekać na przesyp, skraca się. W terminalu uwzględniamy to w planowaniu harmonogramu: w okresach podwyższonego ryzyka ograniczamy czas buforowania otwartych worków i priorytetyzujemy szybkie zamknięcie cyklu rozcięcie → przesyp → zamknięcie włazu silonaczepy. Latem, przy niższej wilgotności względnej, ryzyko nawilgocenia jest mniejsze, ale rośnie za to znaczenie ochrony przed nagrzewaniem — istotne zwłaszcza dla odmian o niższej temperaturze mięknienia.
Flota i serwis dedykowany granulatom wrażliwym
Przewozy PET, PC i PA realizuje ta sama flota, która obsługuje pozostałe granulaty terminala — 26 ciągników DAF XF 480 Euro 6 i 31 silonaczep o pojemności 55–65 m³ — ale z wydzieloną, dedykowaną pulą naczep o podwyższonym reżimie czystości, zarezerwowaną dla materiałów o najwyższych wymaganiach (recyklat food-grade, granulaty na wyroby optyczne). Silonaczepy podlegają dozorowi Transportowego Dozoru Technicznego (TDT); serwis PHS Magnum prowadzi uprawnienia TDT od ponad 20 lat, na 14 stanowiskach serwisowych w bazie w Choruli — zaplecze to pozwala utrzymywać naczepy w stanie technicznym i czystościowym wymaganym przy granulatach inżynieryjnych, bez przestojów wynikających z oczekiwania na zewnętrzny serwis.
Jak zgłosić zapotrzebowanie na przeładunek granulatu technicznego
Przy zapytaniu o transport PET, PC lub PA przydatne są: gatunek i producent materiału (natural czy modyfikowany — barwiony, napełniony włóknem szklanym, uniepalniony), forma dostawy, tonaż, wymagana klasa czystości cysterny oraz informacja o poprzednim ładunku dopuszczalnym w zbiorniku, jeśli materiał ma szczególnie wysoki reżim czystości. Na tej podstawie dobieramy silonaczepę, metodę przeładunku i harmonogram — aby poznać warunki obsługi konkretnego wolumenu, zapytaj o wycenę.
Powiązane tematy
Granulaty techniczne PET, PC i PA warto zestawić z lżejszymi poliolefinami , gdzie higroskopijność nie jest głównym ryzykiem, oraz z tworzywami styrenowymi i elastomerami , które dzielą z nimi część wymagań wobec suchości łańcucha dostaw. Pełną ofertę transportu materiałów sypkich znajdziesz w portalu PHS Magnum .
Źródła
- Normy ISO 1628 (PET), ISO 7391 (PC), ISO 1874 (PA) — klasyfikacja i oznaczanie granulatów technicznych.
- Materiały techniczne producentów PET/PC/PA (karty charakterystyki granulatów i zalecenia suszenia).
- Rozporządzenie Parlamentu Europejskiego i Rady (UE) w sprawie opakowań i odpadów opakowaniowych (PPWR) — progi recyklatu dla PET.
- Praktyka eksploatacyjna terminala SMIALA, Chorula — Aleksy Pasternak .
